Annonce – sponsoreret indhold.
Vil du reducere CO2 i produktionen, er svejsekvaliteten i rørsystemerne et af de mest oversete steder at starte. Hver lækage, omsvejsning og kasseret rørstykke koster materialer, energi og driftstid, og alt det tæller med i klimaregnskabet. Bedre og mere ensartede svejsninger fjerner en del af det spild, uden at du skal ændre på selve processen. Her er en tjekliste med fire konkrete måder at gøre det på.
Rørsamlinger: det skjulte sted, hvor du kan reducere CO2 i produktionen
De fleste klimatiltag i industrien handler om energiforsyning, transport og emballage. Rørsystemerne bliver sjældent regnet med, fordi en svejsning ikke har noget synligt energiforbrug. Det er først, når den fejler, at den begynder at koste.
En mangelfuld svejsning kan give mikrolækager, urenheder i procesmediet eller revner, der først viser sig under tryk eller temperaturudsving. Konsekvenserne er ofte indirekte: mediet, der siver ud, skal produceres, opvarmes eller komprimeres igen. Fejlen skal findes, anlægget stoppes, og samlingen skæres op og svejses om. Intet af det står på en enkelt linje i regnskabet, men det slår igennem i energiforbrug, materialeforbrug og kassationer.
Særligt i procesindustrien er det en udfordring. Her bruger man ofte rustfrit stål og specialmaterialer, som har et stort klimaaftryk, før de overhovedet er monteret. Hvert rørstykke, der ender som skrot, belaster dit scope 3-regnskab, mens ekstra energi til omsvejsning og kontrol påvirker scope 1 og 2.
Fra manuel til automatiseret: hvad svejsemetoden ændrer
Ved manuel rørsvejsning afhænger resultatet af svejserens form, adgangsforhold, position på røret og dagens forhold på stedet. Selv meget dygtige svejsere får variation, især ved små dimensioner, tykke vægge eller svejsning i trange rum. Netop variationen skaber fejl.
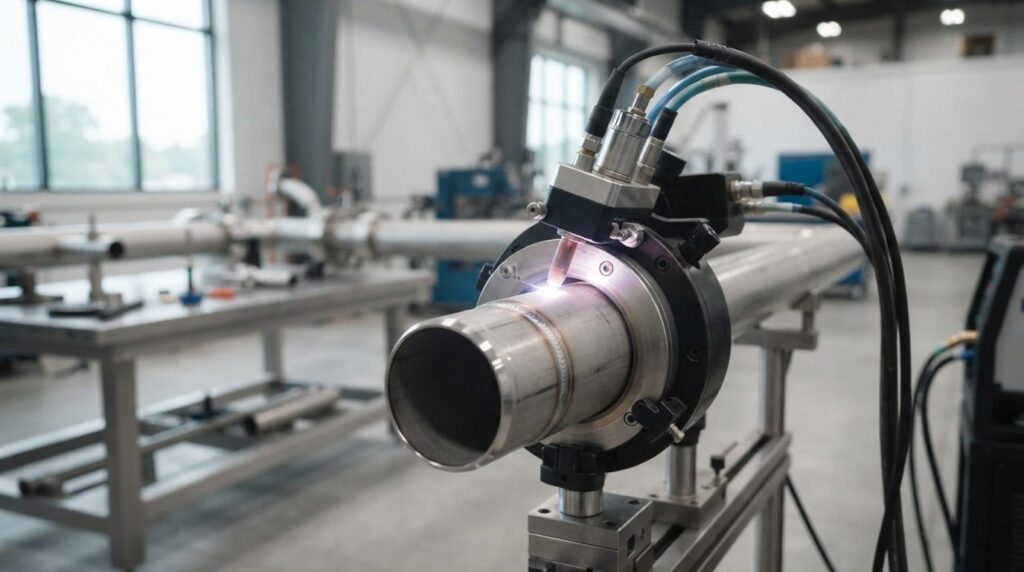
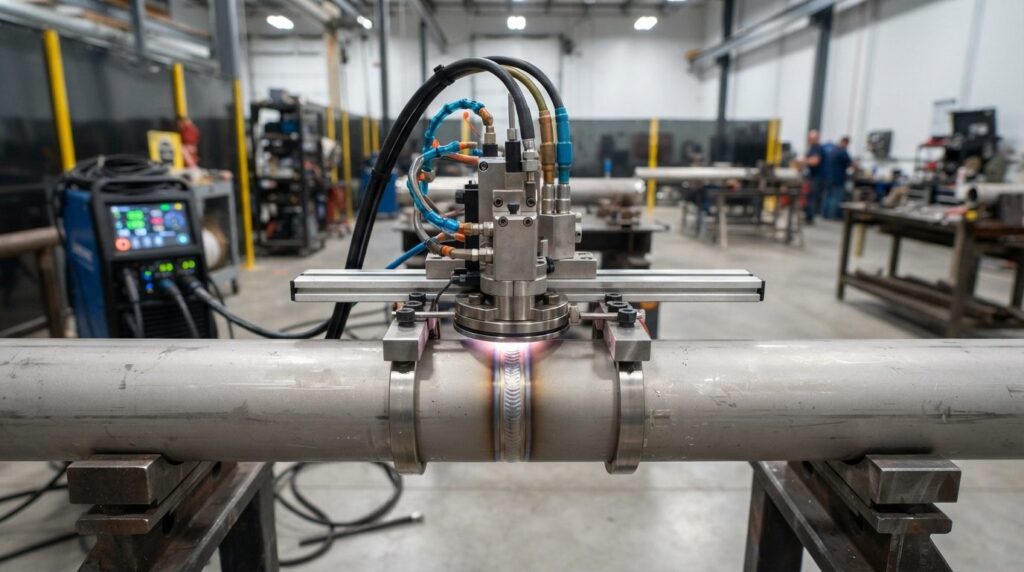
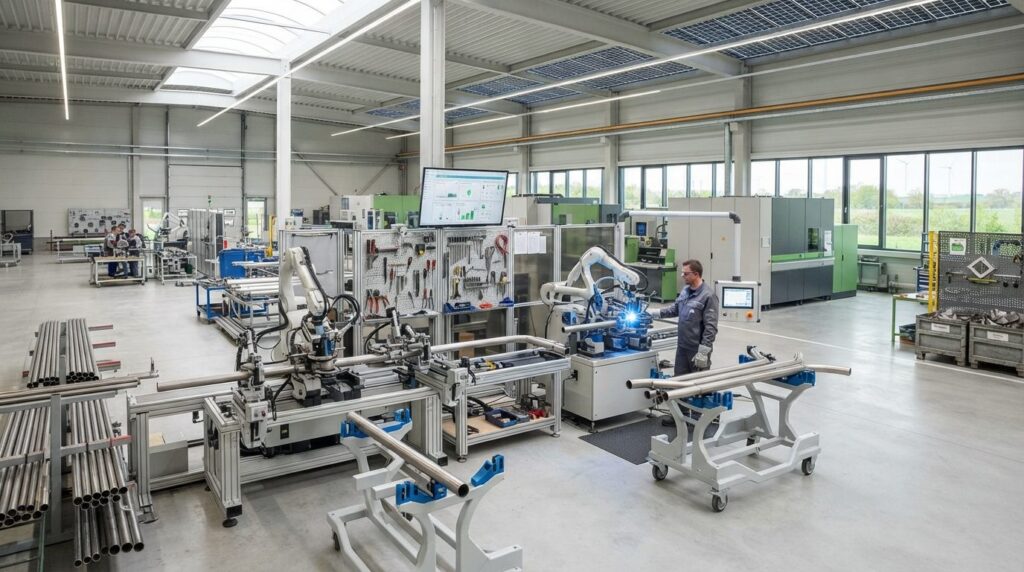
Med orbital svejseteknologi roterer et svejsehoved automatisk rundt om røret, mens parametre som strøm, hastighed og gasdækning er programmeret på forhånd. Samme program kan gentages samling efter samling. Det giver en mere ensartet indbrænding og et mere ensartet svejseudseende, og det gør resultatet mindre afhængigt af, hvem der står med værktøjet. Metoden anvendes især der, hvor kravene til renhed og tæthed er høje, fx i fødevare-, medicinal- og kemisk industri.
Det er ikke en genvej. Metoden kræver korrekt forberedelse, rene rørender, den rigtige beskyttelsesgas og en veldefineret procedure. Til gengæld bliver kvaliteten noget, du kan styre og dokumentere, og det er forudsætningen for CO2-gevinsterne herunder.
Tjekliste: 4 måder bedre svejsekvalitet skærer CO2 væk
-
Færre lækager og mindre medietab. Utætte samlinger lader damp, trykluft, procesgas eller varme væsker slippe ud. Alt, hvad der siver, skal genopvarmes, genkomprimeres eller genproduceres. Spørg dig selv:
- Hvor ofte lokaliserer vi lækager i rørsystemer, og hvor ligger de typisk?
- Er der mange svejste samlinger i de mest energitunge medier, fx damp og trykluft?
- Registrerer vi overhovedet tab fra mindre lækager, eller bliver de bare repareret?
-
Mindre omsvejsning og materialespild. Hver fejlsvejsning udløser en kæde af aktiviteter: opskæring, slibning, nye rørstykker eller fittings, ekstra tilsætningsmateriale, ekstra beskyttelsesgas og ny kontrol. Mål først-gang-godkendt-andelen, altså hvor mange svejsninger der består kontrollen uden efterarbejde. Hvis du ikke kender den, ved du heller ikke, hvor stort spildet er.
-
Færre driftsstop og tabte batches. Hvis en lækage eller forurening stopper produktionen, går der ikke bare tid tabt. Der opstår også energispild ved nedkøling og genopstart, og i værste fald må en hel batch kasseres. I hygiejniske anlæg kan en uren svejsning give kontaminering. Vurdér, hvilke linjer der er mest sårbare, og start med de samlinger, hvor et stop er dyrest.
-
Dokumentation, der understøtter klimaregnskabet. Ensartede, programmerede svejsninger kan følges af en logget procedure. Det gør det lettere at spore fejl, bevise kvalitet over for kunder og revisorer og følge udviklingen i kassationer og reparationer over tid. Uden data kan du ikke dokumentere, at et tiltag har reduceret CO2 i produktionen.
Sådan bruger du svejsekvalitet i klimastrategien
Svejsekvalitet bør ikke kun ligge hos vedligehold eller kvalitetsafdelingen. Når den kobles til klimaregnskabet, bliver den et reelt styringsværktøj. Brug denne rækkefølge:
- Kortlæg samlingerne. Lav et overblik over, hvor der svejses, i hvilke materialer og dimensioner, og hvilke medier der løber igennem.
- Find de dyreste fejlkilder. Se på reparationshistorik, kassationer og uplanlagte stop. Udpeg de steder, hvor fejl koster mest i energi og materialer.
- Sæt målbare mål. Fx færre omsvejsninger, færre lækagerelaterede stop eller lavere skrot af rør og fittings. Vælg mål, du allerede kan måle, i stedet for at opfinde nye nøgletal.
- Beregn med din egen metode. Følg det regnskabsprincip, du allerede bruger, typisk GHG Protocol, og omregn materiale- og energiforbrug til CO2e med anerkendte emissionsfaktorer.
- Test på ét projekt. Vælg en nyinstallation eller en udvidelse, hvor kravene til tæthed og renhed er høje, og sammenlign resultatet med tidligere projekter.
Husk, at investeringen også skal kunne forsvares driftsmæssigt. Medregn uddannelse, procedurekvalificering, forberedelse af rørender og de rør- og gaskrav, som metoden stiller. Et seriøst tilbud tager højde for det.
Typiske fejl, der æder gevinsten
Selv med automatiseret svejsning kan resultatet blive dårligt, hvis grundlaget ikke er i orden. De mest almindelige fejl er:
- Dårlig forberedelse: Skæve, urene eller ikke-planparallelle rørender giver fejl, uanset hvor præcist svejsehovedet kører.
- Utilstrækkelig gasdækning: For lidt eller forkert beskyttelsesgas inde i røret kan give oxidation, som svækker både tæthed og korrosionsbestandighed.
- Ingen kvalificeret procedure: Et program, der ikke er afprøvet og godkendt til netop dit materiale og din dimension, flytter bare problemet.
- Kun fokus på pris pr. maskine: Hvis du ikke medregner reducerede fejl, stop og kassationer, undervurderer du værdien.
- Ingen opfølgning: Uden før- og eftermålinger kan du ikke vise, at tiltaget har reduceret CO2, og så er det svært at få det med i rapporteringen.
Overvejer du at gå fra manuel til automatiseret rørsvejsning, så få en leverandør til at gennemgå dine konkrete dimensioner, materialer og kvalitetskrav, før du beslutter dig. Det giver det mest realistiske billede af, hvad der kan opnås i netop dit anlæg.